Precision Reaming Tools for CNC Hole Finishing
في صناعات الآلات وتشغيل المعادن، تعتبر الدقة أمرًا بالغ الأهمية. يعتمد تحقيق أبعاد الثقب الدقيقة والتشطيبات السطحية الناعمة وإطالة عمر الأداة إلى حد كبير على أدوات القطع المتخصصة.أدوات التوسيعتلعب دورًا حاسمًا، حيث يمكنها تصنيع الثقوب بتفاوتات صغيرة للغاية، مما يجعلها مناسبة بشكل خاص لإنهاء الثقوب. على عكس الحفر، فإن التوسيع عبارة عن عملية تصنيع دقيقة تعمل على تحسين الثقوب المحفورة مسبقًا أو المحفورة لتحقيق أقطار دقيقة وسطح أملس للغاية. WDF، باعتبارها شركة متخصصة في تصنيع أدوات القطع في الصين، لديها خبرة واسعة، ومنتجاتنا معتمدة وطنيا؛ يمكنك الشراء بثقة!
ما هي كمية المواد التي يجب على أدوات التوسيع إزالتها؟
تعتبر كمية المواد المتبقية أثناء التوسيع أمرًا بالغ الأهمية. للحصول على نتائج جيدة، اترك 0.1 مم إلى 0.4 مم من بدل المواد في القطر. عندما تعمل أداة التوسيع، لا يمكن أن تكون الفجوة بينها وبين جدار الثقب ضيقة جدًا. في هذه الحالة، لا يكون الأمر "عضًا" في الواقع، بل فرك وطحن، مما يؤدي إلى أن تصبح مخرطة الثقب نفسها حادة للغاية، ويصبح جدار الثقب خشنًا وغير متساوٍ. على العكس من ذلك، إذا كانت الفجوة كبيرة جدًا، فيجب أن تمارس أدوات التوسيع قوة مفرطة، وإذا كان ضغط القطع مرتفعًا جدًا، فقد تنكسر، وستكون الحفرة ملتوية وغير متساوية. لذلك، يعتمد حجم الفجوة المناسب على المادة التي يتم قطعها وحجم الثقب
ما هي سرعة التوسيع الأمثل ومعدل التغذية؟
لتحقيق تشطيب جيد لسطح الثقب، تكون سرعة التوسيع بشكل عام 1/2 إلى 2/3 من سرعة الحفر لنفس المادة. على سبيل المثال، عند تصنيع الفولاذ منخفض الكربون، تكون السرعة المستخدمة بشكل شائع هي 10-20 SFM. يجب أن يكون معدل التغذية موجبًا ومستمرًا، وعادة ما يكون أعلى بمقدار 2 إلى 3 مرات من معدل تغذية لقمة الحفر من نفس الحجم. يساعد معدل التغذية الأعلى أدوات Reaming Tools على "سحب" نفسها من خلال قطعة العمل، مما يؤدي إلى تشطيب أفضل للسطح. لا يُنصح باستخدام التغذية النقرية لأنها تسبب الثرثرة بسهولة وتؤدي إلى تدهور سطح الحفرة. قم دائمًا بالرجوع إلى مواصفات الشركة المصنعة للأداة للحصول على البيانات الأكثر دقة.

- View as

دوامة الناي مخرطة
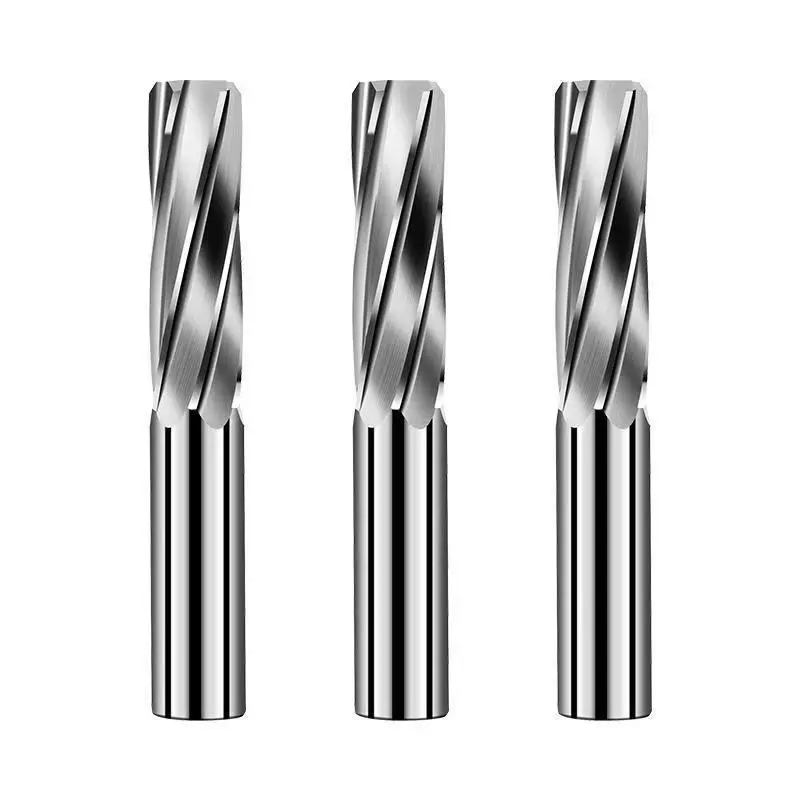
يتم إنتاج موسعات الفلوت الحلزونية من WDF بواسطة شركة تصنيع صينية عالية التقنية متخصصة في البحث والتطوير والإنتاج والمبيعات. بفضل ما يزيد عن عقد من الخبرة في مجال الأدوات الدقيقة، تتيح لنا قدراتنا على مستوى المصنع تقديم حلول مخصصة تمكننا من صنع الثقوب بشكل أسرع وأكثر دقة. تحظى WDF بثقة العملاء في صناعات السيارات والفضاء والآلات الدقيقة، وهي مورد موثوق به لأدوات التصنيع عالية الجودة والفعالة.

مخرطة الناي المستقيمة
يتم إنتاج موسعات الفلوت المستقيمة من WDF بواسطة شركة صينية رائدة متخصصة في أدوات CNC. مع سنوات من الخبرة، تضمن قدراتنا على مستوى المصنع وفريقنا المحترف التكنولوجيا المبتكرة والجودة العالية. باعتبارها موردًا موثوقًا به، تعمل WDF باستمرار على تحسين دقة الأداة وأدائها، وتقديم حلول عالية الجودة وخدمة ممتازة لتلبية احتياجات العملاء المتنوعة.
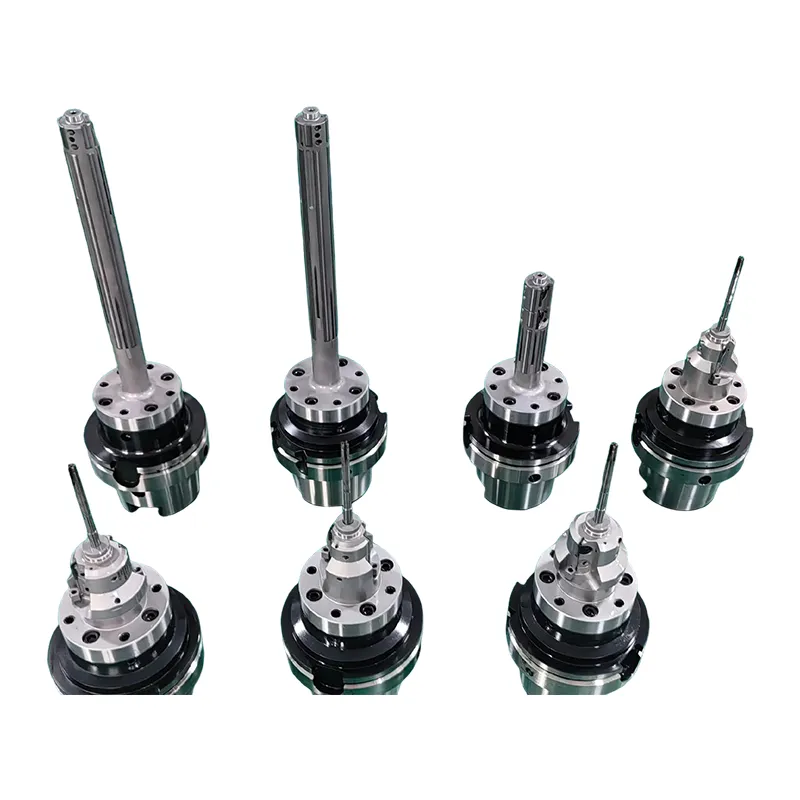
PCD دليل شريط مخرطة
شركة تصنيع وتوريد رائدة في الصين، مخرطة شريط التوجيه PCD من Wangdefu تجمع بين حافة قطع الماس متعدد البلورات فائقة الصلابة مع شريط توجيه ماسي دقيق، مما يحقق تفاوتات IT5-IT6 وتشطيب سطح يشبه المرآة يبلغ Ra0.1-0.4μm. تم تصميمه خصيصًا لتصنيع الثقوب الطويلة المتدلية ذات القطر الكبير في المعادن غير الحديدية والمواد المركبة، وهو يوفر دقة متسقة وأسطح خالية من النتوءات وكفاءة إنتاجية عالية.
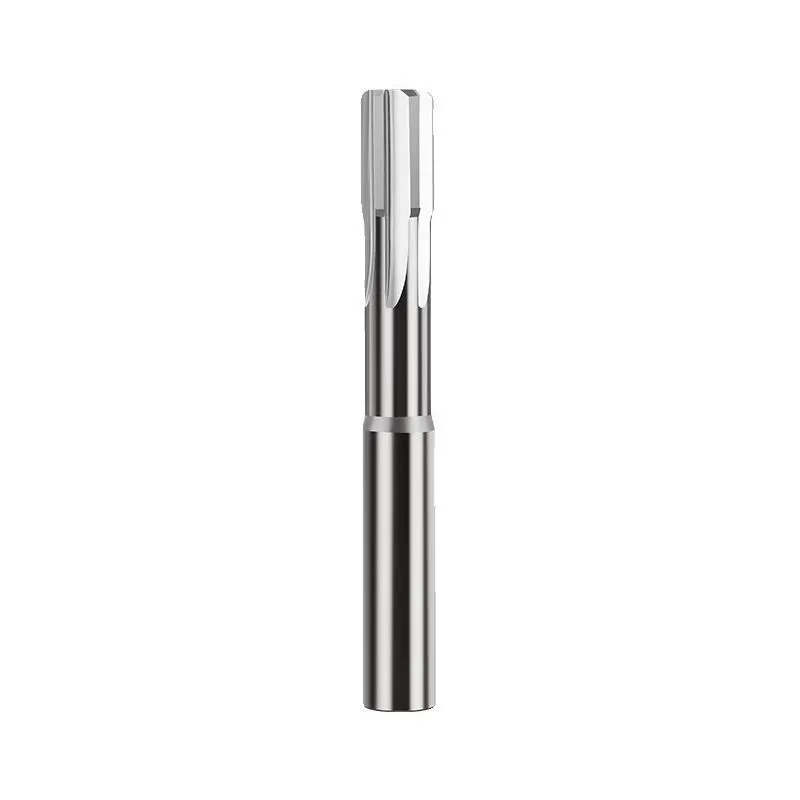
مثاقب سيراميك معدنية عالية الأداء
تجمع مثاقب السيراميك المعدنية عالية الأداء من Wangdefu بين مقاومة التآكل الخزفي والمتانة المعدنية للحصول على تشطيب دقيق للفتحة. باعتبارنا مصنعًا وموردًا موثوقًا به في الصين مع إنتاج على مستوى المصنع، فإن هذه الموسعات تحقق تحمل IT6–IT7 وتشطيب سطح Ra0.2–0.6μm على الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والفولاذ القالب، والتيتانيوم، والمزيد. مثالية لتصنيع السيارات والفضاء والقوالب، تتيح Wangdefu "التوسيع بدلاً من الطحن"، مما يوفر الوقت مع ضمان أعلى معايير الجودة.
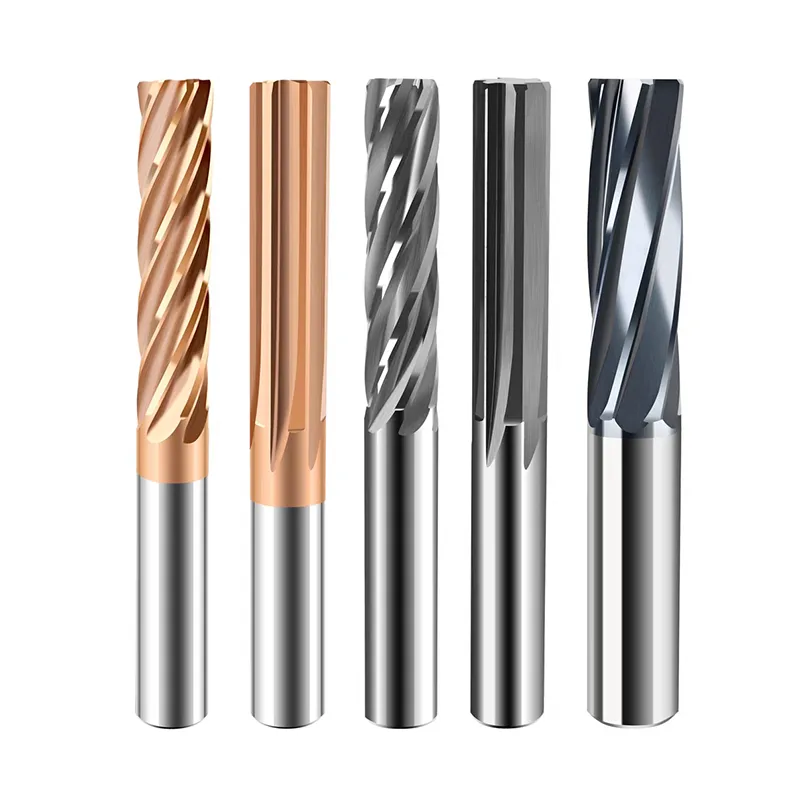
موسعات كربيد عالية الأداء
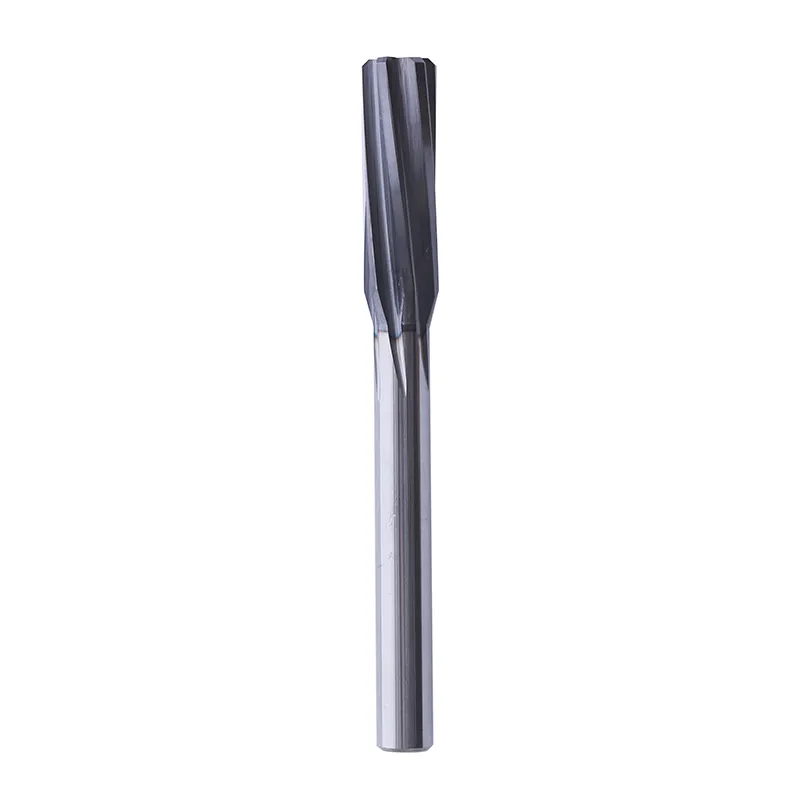
توفر موسعات الكربيد عالية الأداء من Wangdefu تصنيعًا دقيقًا للثقوب لصناعات السيارات والفضاء والتكنولوجيا العالية. باعتبارنا شركة مصنعة ومصنعًا موثوقًا به في الصين يتمتع بقدرات إنتاجية كاملة، فإننا نقدم موسعات قطع متينة ودقيقة وسلسة. تضمن شركة Wangdefu، المورد الموثوق به للمهندسين والمصنعين، تفاوتات متسقة وكفاءة محسنة وتقليل مخاطر الإنتاج عبر مواد متنوعة بما في ذلك الفولاذ الكربوني والفولاذ المقاوم للصدأ والألمنيوم وسبائك التيتانيوم.
باعتبارنا مصنعًا وموردًا موثوقًا أدوات التوسيع في الصين، لدينا مصنعنا الخاص. إذا كنت ترغب في شراء منتجات CNC عالية الجودة، يرجى الاتصال بنا.